加工機設定1 #
加工機設定1を行います
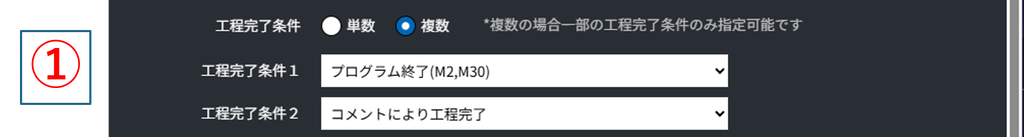
①工程完了で出来高を上げるタイミングを以下から選択します。
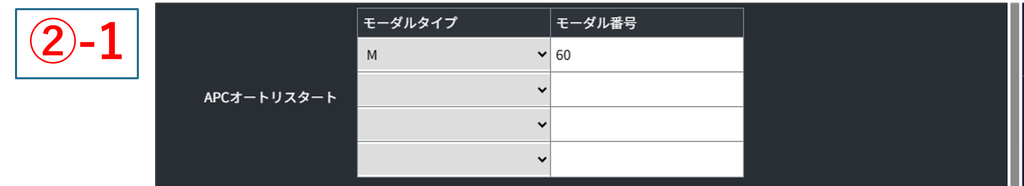
・Apc or オートリスタート: APC等を工程完了とします。②-1で対象のMコードを設定します
・マクロ変数変化:特定のマクロ変数が変化した時を完了とします。
マクロ変数は選択すると設定できます。
・プログラム終了(M2.M30):M2とM30のプログラム終了を工程完了とします
・プログラム終了(M2):M2のプログラム終了を工程完了とします
・プログラム終了(M30):M30のプログラム終了を工程完了とします
・メインプログラムのシーケンス番号が0になったとき:シーケンス番号で判定します
・メインプログラム実行中の行の値が減少した時:実行中の行で判定します
・コメントにより工程完了:@ENDコメントが入った行を実行したときに工程完了とします
例:G04X1.0(@END)
工程完了条件は複数設定することができます。この場合、工程完了条件1と工程完了条件2のどちらかが成立
した時点で工程完了となります(OR条件)。
②稼働状態や工程完了の判定のために以下を設定します。
②-1 APCオートリスタート:APCやオートリスタートと判定するMコードを入力
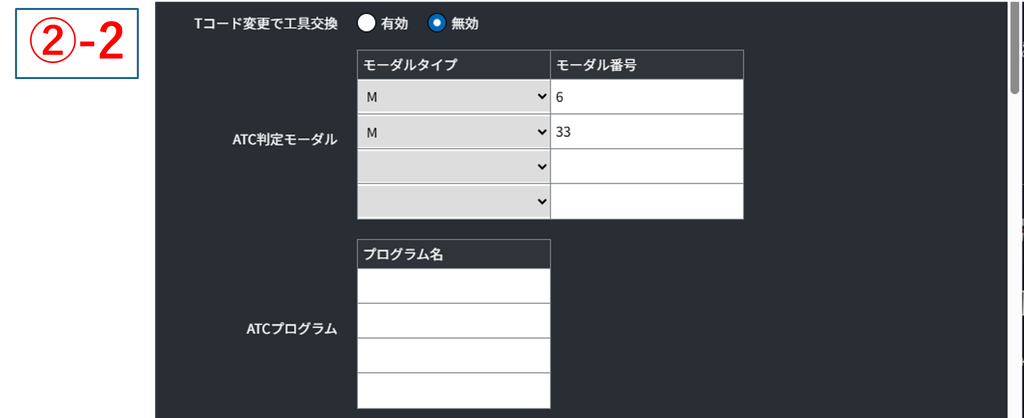
②-2 工具交換:ATCの判定を設定します。Tコード変更で工具交換とする場合は有効を選択します。無
効を選択する場合はATC判定モーダルに工具交換を行うMコード、ATCプログラムにプログラム名を設
定します。 (これらの入力欄は無効を選択した時のみ表示されます)
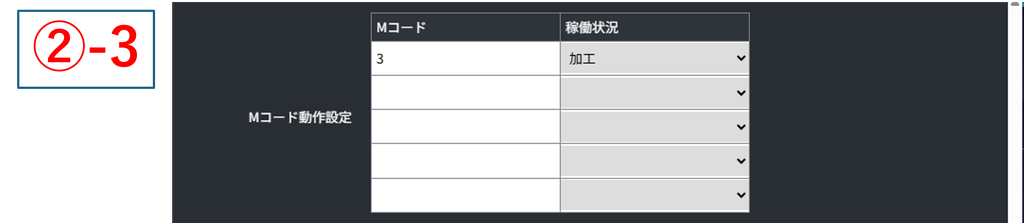
②-3 Mコード動作設定[Optional]:特殊なMコードとそれに対応する稼働状態を入力
③切削と判定するGコードを入力(基本的にそのままで可)
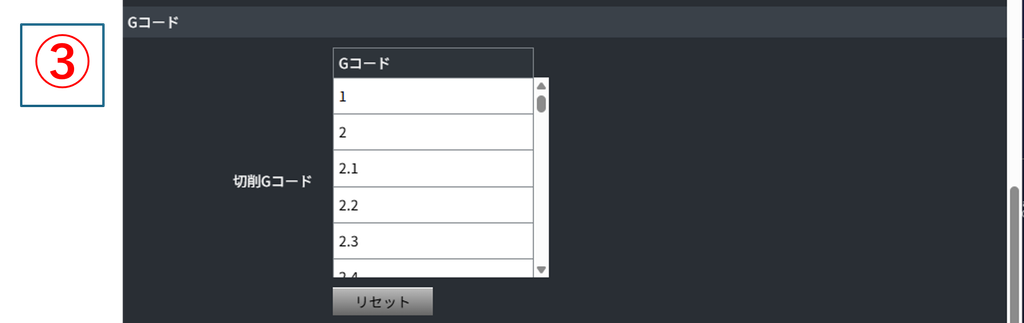
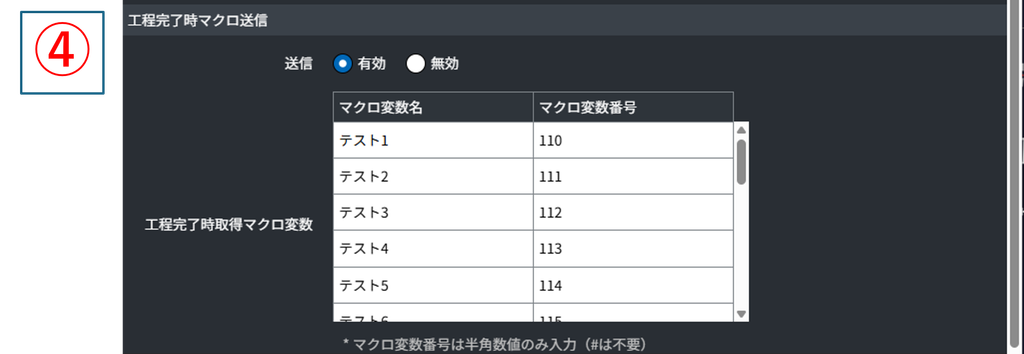
④工程完了時マクロ送信:有効を選択すると工程完了時に指定したマクロ変数の値を取得することができま
す。マクロ変数名には「穴径計測値」など任意の名前を設定し、マクロ変数番号に対応するマクロ変数番号
を入力します。取得した値はViewerの工程完了履歴で確認することができます。
設定が完了したら画面下部の「次へ」をクリックします。
加工機設定2 #
加工機設定2を行います。
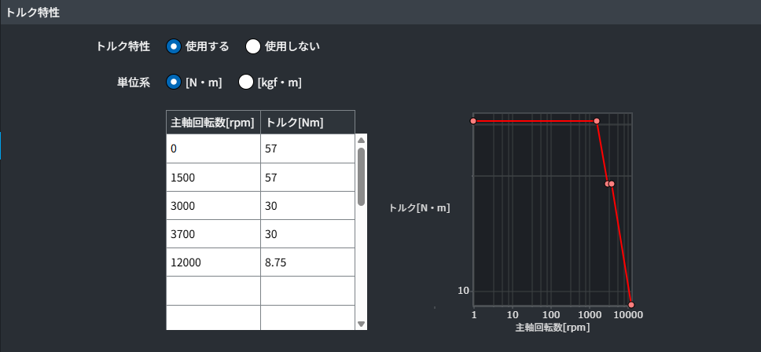
①トルク特性を入力(切削力を計算するために必須)
設備の主軸のトルク線図を入手し、以下の図のように入力します。
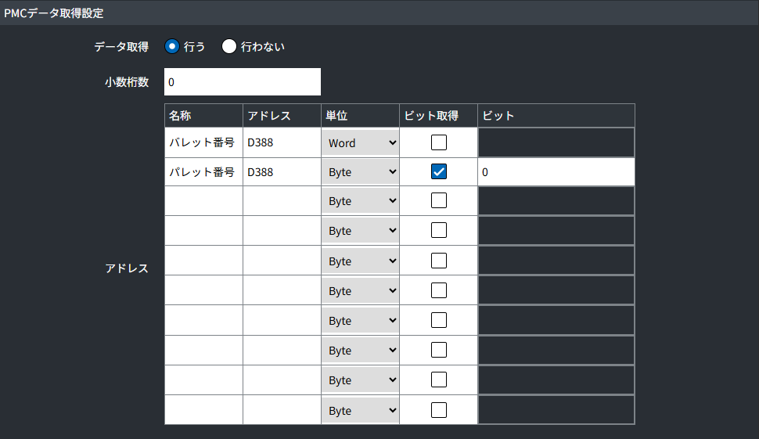
②[任意]PMCデータ取得設定[FANUCのみ]
FANUCの場合にPMC(PLC)からデータを取得したい場合、データ取得を「行う」に設定します。
名称は任意に設定し、取得するアドレスを入力し、取得単位(Byte,Word,DWord)を選択してください。
ビット単位で取得したい場合は、ビット取得にチェックを入れ、ビットの番号を入力してください。
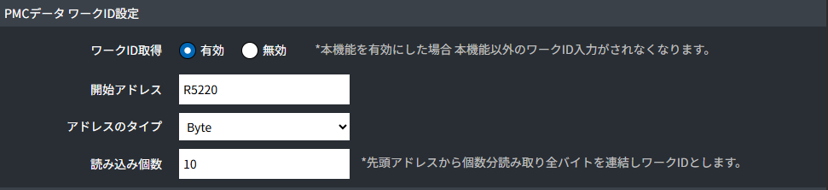
③[任意]PMCデータ ワークID設定[FANUCのみ]
FANUCの場合に、PMC(PLC)からワークIDを取得することができます。
取得する場合には、「有効」に設定し、開始アドレス、アドレスのタイプ(Byte,Word,DWord)、
読み込み個数を入力、選択してください。
開始アドレスから読み込み個数分の全バイトを連結して読み取り、一つのワークIDとして取得します。
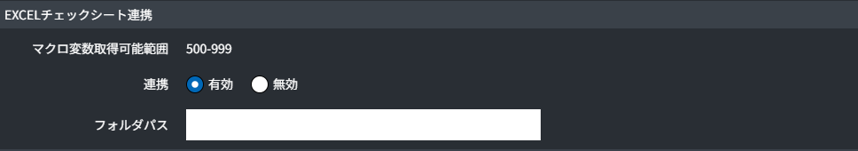
④[任意]Excelチェックシート連携
実験中の機能なので、「無効」としてください
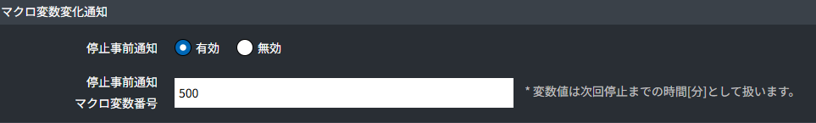
⑤[任意]マクロ変数変化通知[FANUCのみ]
FANUCで特定のマクロ変数が変化したタイミングでモバイルアプリにプッシュ通知を行う機能です。
本機能でマクロ変数を指定し、プログラム内で通知したい行でマクロ変数を変化させると通知します。
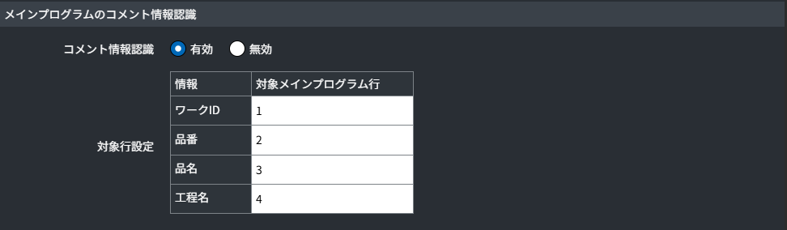
⑥[任意]メインプログラムのコメント情報認識
プログラムの特定行のコメントを以下として扱う機能
ワークID/品名/品番/工程名
(プログラムが自動生成されて中身を編集できない際に活用ください)
(プログラムを編集できる場合は「」を参照し、コメントを入れてください。)
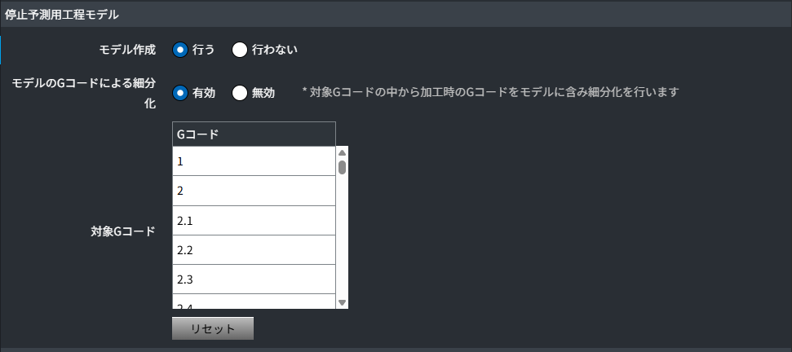
⑦[任意]停止予測用工程モデル
Viewerの「干渉発生・作業順番予測」アプリを使用する場合には、
モデル作成を「行う」に設定してください。
初期設定では各工具番号の加工・停止ごとに予測を行いますが、
より詳細な予測を行いたい場合は、モデルのGコードによる細分化を「有効」に設定してください。
各工具番号の加工がGコード(パス)ごとに細分化されて、より詳細な予測が行われます。
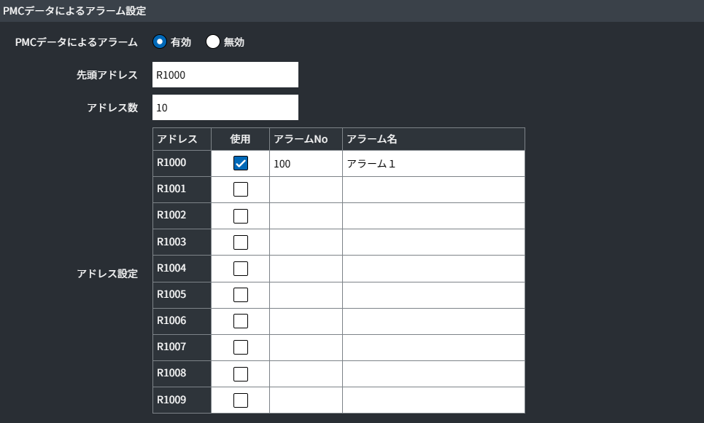
⑧[任意]PMCデータによるアラーム設定[FANUCのみ]
FANUCの場合、PMCデータをアラームとして認識できます。
取得する場合には、PMCデータによるアラームを「有効」に設定してください。
先頭アドレスとアドレス数を入力してください。
先頭アドレスから連番でアドレス数分の入力表が表示されます。
使用したいアドレスにチェックを入れ、アラームNoとアラーム名を任意に設定してください。
対象アドレスの値が0以外の場合に、アラームとして認識されます。
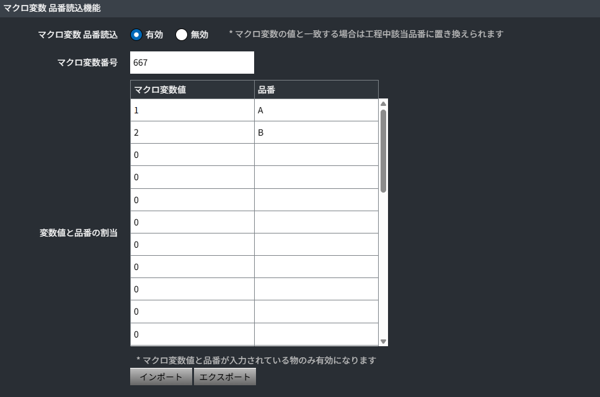
⑨[任意]マクロ変数 品番読込機能
マクロ変数の値に対応させて、品番を認識できます。
使用する場合には、マクロ変数品番読込を「有効」に設定してください。
使用するマクロ変数番号を入力してください。
マクロ変数の値と対応する品番を表に入力してください。
インポート、エクスポートボタンでCSVからの入出力もできます。
設定が完了したら画面下部の「次へ」をクリックします。
外部センサ(EnOcean) #
電力計や温湿度計を追加する場合はチェックを入れて設定します。設定は「EnOcean(信号灯/電力計など)」を参照ください。

作業者データ連携 #
作業者データを取得したい場合は「有効」にして設定します。設定は「人の見える化アプリのインストール・初期設定マニュアル」を参照ください。

FFTデータ取得 #
実験的機能のためFFTデータ取得は「無効」に設定してください。

画像判定時のマクロ書込 #
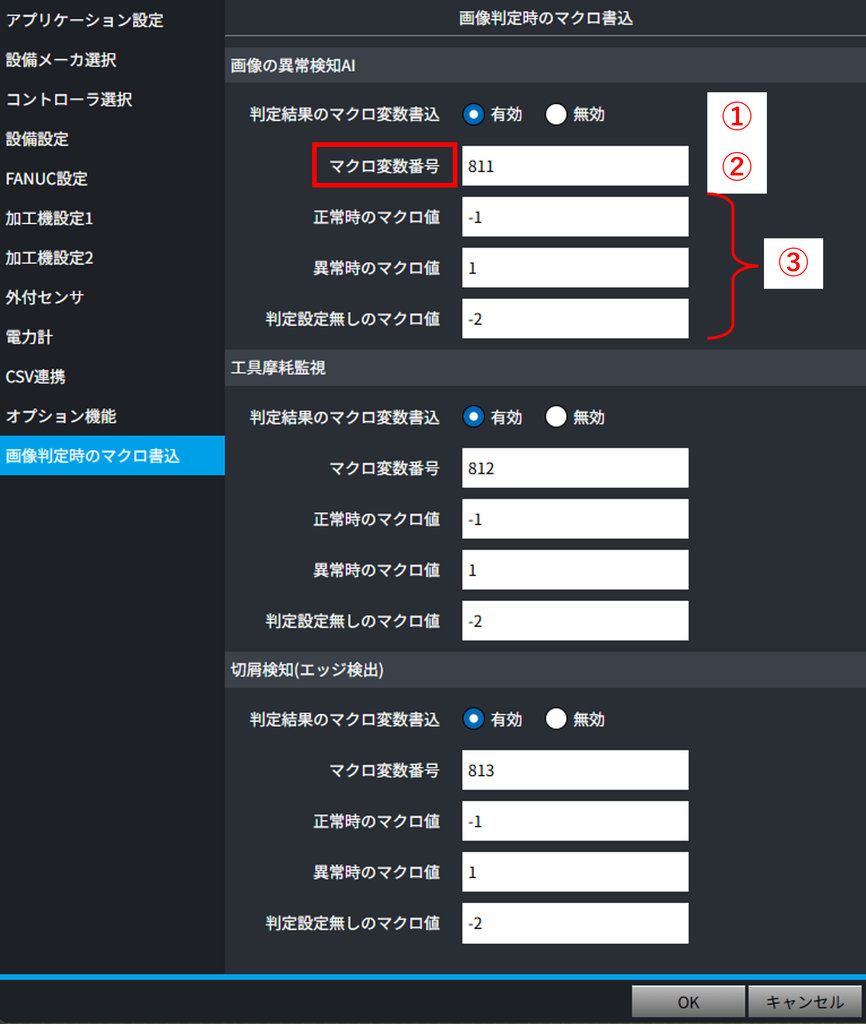
画像判定機能を使用して判定を行った時のマクロ変数への書込みを設定します。
(注意)本設定によりLoggerは指定されたマクロ変数に書込みを実行します。書込み先のマクロ変数が既に使用されていないかを設備のユーザだけでなく設備メーカにも確認してください。
①マクロ変数への書込みの有効/無効を設定します。
②書込み先のマクロ変数番号を設定します。
③各判定結果に対して書き込む値を設定します。
※それぞれの判定に対して同じマクロ変数を書込み先に設定することはできません。
※書込み先に指定したマクロ変数の仕様に応じて書込む値を設定してください。
工具設定 #
工作機械で使っている工具のデータを工具リストとして登録します
①「メニュー」をクリック
②「テンプレートEXCEL出力」をクリック

以下のようなExcelファイルが出力されるので、各種情報を入力します
③Excelファイルに工具データを入力し保存

工具データを入力したエクセルファイルをインポートします
④「メニュー」をクリック
⑤「工具情報インポート」をクリック
⑥「次へ」をクリック

再起動 #
「完了」をクリックして、設定を終了します。

設備との接続確認 #
Loggerを再起動後、Loggerの画面を確認し「設備通信可」となっていることを確認してください。
